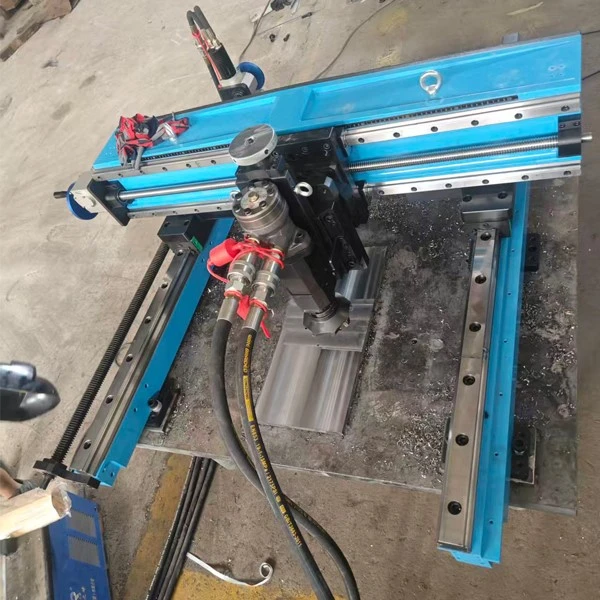
Mange maskinmestre, som er nye inden for bærbare aksel{0}}drejebænke, er stødt på en fælles udfordring: Når man bearbejder gevind på en akselende, bliver gevindprofilen ofte forvrænget, eller stigningen svarer ikke til specifikationerne. Efter at have brugt en betydelig indsats på jobbet, afslører et præcisionstjek, at emnet ikke lever op til kvalitetsstandarderne. I virkeligheden er dette ikke på grund af defekt udstyr eller mangel på færdigheder hos nybegynderen; nøgleproblemet er, at man ikke behersker de korrekte kalibreringsteknikker til gevindbearbejdning. I dag vil jeg gerne dele tre praktiske metoder, der ikke kræver komplekse procedurer; selv begyndere kan følge med for at forbedre deres trådpræcision markant.
Først skal du udføre en "grundkalibrering", før bearbejdningen påbegyndes. Dette trin svarer til at lægge fundamentet for en bygning-hvis fundamentet ikke er solidt, vil der helt sikkert opstå problemer senere. Mange nybegyndere springer direkte ind i montering af emnet og start af maskinen, idet de overser det kritiske spørgsmål om koaksialitet mellem drejebænken og emnet. Hvis spindlen roterer ude af justering med emnet,-hvilket betyder, at de ikke er koncentriske-, vil skæreværktøjet følge spindlens bevægelse, hvilket uundgåeligt resulterer i et skævt gevind. Kalibrering for koaksialitet er faktisk ret simpelt: Forbered en måleur, monter dens base sikkert på drejebænkens værktøjsstolpe, og anbring forsigtigt indikatorens sonde mod den ydre overflade af emnet. Drej derefter spindlen manuelt gennem en hel omdrejning. Hvis nålen på måleuret svinger med mere end 0,03 millimeter, indikerer det en betydelig koaksialitetsafvigelse, hvilket kræver en justering af emnets spændeposition.
Når du foretager justeringer, er det ikke nødvendigt at løsne og genmontere emnet helt. Løsn i stedet to af patronens kæber lidt, og bank forsigtigt på det tilsvarende område af emnet. Overvåg måleurets indikator, mens du banker, indtil nålens udsving bringes inden for tolerancen på 0,03-millimeter; først derefter skal du efterspænde spændepatronkæberne. Derudover skal du kontrollere, at spidsen af skæreværktøjet er på linje med arbejdsemnets centerhøjde. Hvis værktøjsspidsen er placeret for højt eller for lavt, vil den resulterende gevindprofil være asymmetrisk - for eksempel kan den ene side af gevindflanken være tykkere end den anden. Du kan bruge en rettekant, der holdes mod siden af emnet til visuelt at sammenligne højden af værktøjsspidsen med emnets midterakse. Hvis der er en uoverensstemmelse, justeres højden på værktøjsstolpen, indtil de to punkter flugter. Ved at passe på denne lille detalje etablerer du en grundlæggende garanti for præcisionen af gevindprofilen.
Det næste trin er "dynamisk kalibrering" under bearbejdningsprocessen-det vil sige justering af parametre baseret på resultaterne af testskæringer. Dette er den kritiske fase for at korrigere eventuelle afvigelser i gevindgeometrien. Begyndere skal ikke forvente at opnå perfekte bearbejdningsresultater på det allerførste forsøg; start i stedet med at skabe et "test cut piece." Find et stykke skrot skaftmateriale med en diameter og sammensætning svarende til dit faktiske emne, og brug din drejebænk til at skære en kort sektion af gevindet -ca. 10 til 15 millimeter i længden- baseret på din tilsigtede stigningsindstilling. Efter at have gennemført testskæringen, inspiceres resultatet ved hjælp af en gevindringmåler (eller en gevindpropmåler til indvendigt gevind). Hvis ringmåleren ikke kan skrues på gevindet, kan gevindets ydre diameter være for stor; for den næste bearbejdning skal du reducere skæredybden af drejebænken -typisk med et lille trin på 0,1 til 0,2 millimeter pr. Omvendt, hvis ringmåleren passer på gevindet, men slingrer for meget, kan gevindstigningen være unøjagtig. I dette tilfælde skal du efterse drejebænkens gearskifte; på nogle manuelle drejebænke bestemmes gevindstigningen af konfigurationen af disse gear. Hvis gearene er placeret forkert, vil den resulterende stigning være slukket. Se din drejebænks instruktionsmanual for at sikre, at gearene er indstillet til den korrekte konfiguration for den ønskede stigning, og udfør derefter endnu et testsnit.
En anden let overset detalje er, at skæreværktøjets fremføringsretning skal være perfekt parallel med emnets akse. Hvis fremføringsretningen er forkert justeret, vil den resulterende tråd blive "skæv"-en afvigelse, der ofte kan registreres ved blot at føre fingeren hen over trådene. Under prøveskæringsfasen kan du verificere denne justering ved at holde en maskinmesters firkant mod endefladen af emnet; observer, om skæreværktøjets bane forbliver parallel med firkantens lodrette kant. Hvis der registreres en afvigelse, finjusteres vinklen på værktøjsstolpen, indtil fremføringsretningen er helt parallel med emnets akse, før du fortsætter med den egentlige bearbejdning.
Endelig er et afgørende trin "efter-bearbejdningspræcisionsbekræftelsen." Denne proces hjælper begyndere med at identificere de grundlæggende årsager til tilbagevendende fejl, og derved forhindrer dem i at gentage de samme fejl i fremtiden. Efter bearbejdning af et gevind, ud over at kontrollere det med standardmålere, skal du bruge en skydelære til at måle den faktiske gevindstigning og gevinddybde, idet du bemærker uoverensstemmelsen mellem disse målte værdier og standardspecifikationerne. For eksempel, hvis du konsekvent finder ud af, at stigningen på et M16-gevind er 0,02 millimeter mindre end standardværdien, så kan du til dit næste bearbejdningsjob øge transmissionsforholdet for skiftegearene lidt (se din drejebænks manual for de specifikke justeringsværdier). Omvendt, hvis gevinddybden konsekvent falder under den påkrævede dimension, kan skæreværktøjets spidsvinkel være blevet slebet forkert-for eksempel, hvis et standard trekantet gevind kræver en spidsvinkel på 60-grader, men værktøjet blev slebet til 58 grader, vil den resulterende gevinddybde naturligvis være lidt utilstrækkelig. For at undgå dette skal du bruge en vinkelmåler til at verificere værktøjets spidsvinkel under slibningsprocessen, og sikre, at det er slibet til den præcise specifikation. Ydermere drejer begyndere ofte håndhjulet ujævnt på grund af nervøsitet; for eksempel, hvis håndhjulshastigheden svinger-vekslende mellem hurtig og langsom-mens skæreværktøjet fremføres, kan de resulterende tråde udvise et "bambus-samlingsmønster". For at undgå dette kan du udføre flere "tørkørsler" (øve omgange uden skæring) før den egentlige bearbejdning for at gøre dig fortrolig med håndhjulets modstand og udvikle en fornemmelse for at opretholde en stabil tilspænding. Under bearbejdningen skal du holde øje med det punkt, hvor skæreværktøjet møder emnet, og dreje håndhjulet med en stabil, ensartet bevægelse; med øvelse vil du gradvist finde din rytme.
I virkeligheden, når en nybegynder bruger en bærbar aksel-drejebænk til at skære gevind, kan præcisionsproblemer gradvist løses ved blot omhyggeligt at følge tre nøgletrin: "kalibrering af koaksialitet og værktøjs-spidshøjde før bearbejdning", "udførelse af testskæringer og justeringer under bearbejdning efter bearbejdning" og "efterbehandling." Fremskridtene kan være lidt langsom i begyndelsen, men efter et par øvelser-og når du er blevet fortrolig med udstyrets specifikke særheder og egenskaber,-vil efterfølgende bearbejdning forløbe meget mere gnidningsløst.